¿Cuál es la diferencia entre bridas weld neck y slip-on?
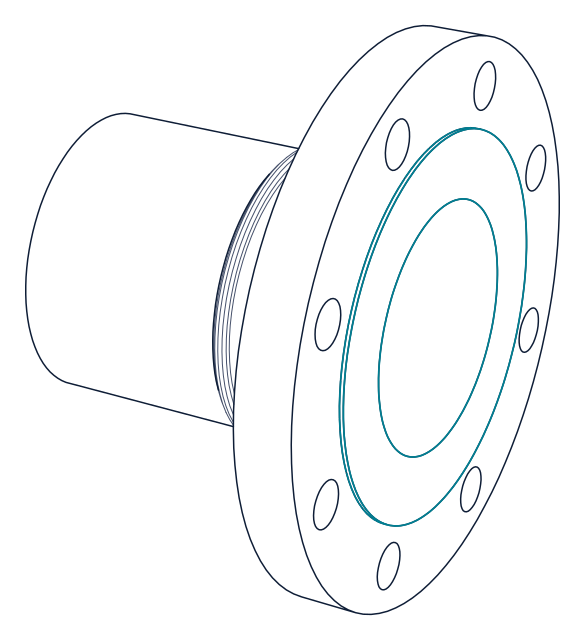
- Brida de cuello soldable (weld neck, WN)
- Brida con un cubo cónico largo cuyo extremo está biselado y se suelda a tope al tubo. El diámetro interior se mecaniza para igualar el del tubo, de modo que el paso del fluido no tiene escalón.
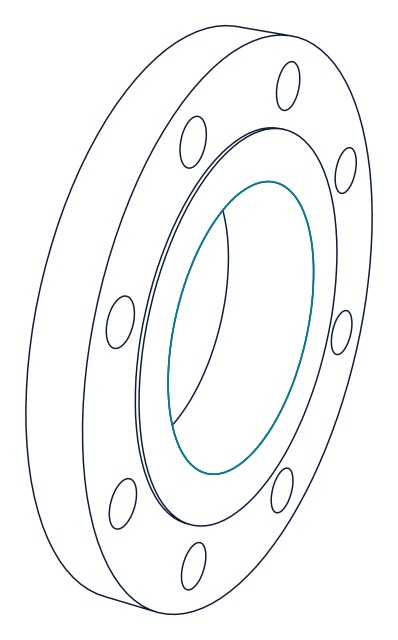
- Brida deslizante (slip-on, SO)
- Brida de agujero liso ligeramente mayor que el OD del tubo. El tubo se desliza dentro, queda corto de la cara y se une con una soldadura de filete por fuera del cubo y otra por dentro del agujero.
| Aspecto | Weld neck | Slip-on |
|---|---|---|
| Unión | Una soldadura a tope de penetración completa | Dos soldaduras de filete, exterior e interior |
| Inspección de la soldadura | Es posible radiografía o ultrasonido | Examen visual y superficial; el ensayo volumétrico es impráctico |
| Diámetro interior | Igual al del tubo; se especifica la cédula o el espesor | Ligeramente mayor que el OD del tubo, así que la brida no define el diámetro de paso |
| Resistencia a presión | La más alta; el cubo reparte el esfuerzo | Menor que la weld neck |
| Fatiga y ciclos | Preferida | No preferida |
| Montaje | El tubo debe cortarse a escuadra y biselarse con precisión | Más tolerante; el tubo puede recortarse en obra |
| Longitud y peso | Más larga y pesada por el cubo | Más corta y liviana |
| Uso típico | Alta presión, temperaturas altas o bajas, fluidos peligrosos, servicio cíclico | Presión baja, servicios y líneas de proceso no críticas |
Muchas especificaciones de propietarios y códigos restringen las bridas slip-on en ciertos servicios. Rige la clase de tubería.
¿Cuál es más resistente y qué pasa con la fatiga?
El cubo de la brida weld neck aleja el cambio de sección de la soldadura y reparte el esfuerzo de flexión a lo largo del tubo. Por eso la weld neck es la elección estándar donde la presión, la temperatura o la carga fluctúan.
Una regla práctica de los manuales de tubería dice que la brida slip-on tiene aproximadamente dos tercios de la resistencia a presión interna y cerca de un tercio de la vida a fatiga de una weld neck. Es una guía de la dirección de la diferencia, no un valor de diseño. El diseñador calcula la brida con el código aplicable.
El filete interior de una slip-on también crea una pequeña grieta (resquicio) donde puede acumularse el fluido. En servicio corrosivo o erosivo ese resquicio puede ser un punto de inicio del ataque, otra razón por la que los diseñadores evitan las slip-on allí.
¿Cómo se comparan la soldadura y el costo?
Una brida slip-on cuesta menos y permite trabajar con tolerancias más amplias: no exige un bisel preciso y el tubo puede recortarse a medida. Sin embargo, dos filetes son más soldadura que una soldadura a tope, y la interior se hace en un espacio reducido.
Una brida weld neck requiere un extremo de tubo cortado a escuadra y biselado, y una soldadura a tope que a menudo se radiografía. Eso añade costo de inspección pero da una unión cuya calidad se puede comprobar.
Por eso la diferencia de costo instalado es menor que la del precio de compra, y puede invertirse cuando las soldaduras a tope no se radiografían. Compare ambas sobre el trabajo completo, no solo por el precio de la brida.
¿Qué normas, clases y caras aplican?
ASME B16.5 cubre bridas y accesorios bridados de NPS 1/2 a NPS 24 en clases 150 a 2500, incluidos los tipos weld neck, slip-on, socket weld, roscadas, de junta traslapada (lap joint) y ciegas. ASME B16.47 cubre NPS 26 a NPS 60 en dos series dimensionales, A y B, y cubre bridas weld neck y ciegas, así que la slip-on no es una opción de B16.47. Las weld neck se fabrican en todas las clases, mientras que las slip-on se usan sobre todo en clases 150 a 600. Vea Clases de bridas.
- Cara realzada (RF) es la cara habitual. El empaque (empacadura o junta, según el país) asienta sobre el anillo realzado dentro del círculo de pernos.
- Cara plana (FF) se usa cuando la brida de contacto es plana, como en muchas válvulas y bombas de hierro fundido. No acople una brida de acero RF con una de hierro fundido FF sin aprobación de ingeniería.
- Junta de anillo (RTJ) tiene una ranura mecanizada para un anillo metálico cubierto por ASME B16.20. Se usa en alta presión y alta temperatura y normalmente se combina con bridas weld neck.
Haga coincidir los empaques y los espárragos con la cara. Vea Espárragos y empaques.
¿Cuándo conviene cada tipo?
| Condición | Preferir | Motivo |
|---|---|---|
| Alta presión (clase 600 o mayor) | Weld neck | Resistencia y calidad de soldadura |
| Temperatura alta o baja, ciclos térmicos | Weld neck | Resistencia a la fatiga |
| Fluidos inflamables, tóxicos o de alta consecuencia | Weld neck | La soldadura se puede examinar; menos vías de fuga |
| Vibración o flujo pulsante | Weld neck | Transición suave del esfuerzo |
| Fluidos corrosivos o erosivos | Weld neck | Sin resquicio interno; el interior iguala al tubo |
| Agua, aire, agua de enfriamiento y drenajes a baja presión | Slip-on | Menor costo; montaje fácil |
| Líneas no críticas que la clase de tubería permite | Slip-on | Instalación más sencilla |
Use la clase de tubería y la lista de líneas para confirmar la elección final.
¿Qué debe especificar una RFQ de bridas?
Indique tipo, tamaño, clase, cara, diámetro interior (en weld neck), norma y material en una sola línea. Por ejemplo: Brida weld neck, NPS 6, clase 300, RF, bore SCH 40, ASME B16.5, ASTM A105.
- Tipo: weld neck o slip-on (WN o SO) y, en weld neck, la cédula o el espesor del tubo para el diámetro interior
- NPS y clase, con la norma (B16.5 o B16.47) y la edición
- Cara y acabado: RF, FF o RTJ, con el tipo de ranura en RTJ
- Material y especificación: por ejemplo ASTM A105, A350 LF2 o A182 F316
- Requisitos suplementarios: servicio ácido, ensayo de impacto, PMI
- Certificado: EN 10204 tipo 3.1 con números de colada
- Empaques y espárragos a juego, si los quiere en el mismo paquete
¿Cómo puede ayudar JJ Projects?
JJ Projects abastece bridas, espárragos y empaques según especificaciones como ASME B16.5 y ASTM A105, y revisa los certificados frente a su orden. Envíe la lista de bridas por Solicitar una cotización o vea los productos de acero y estructurales.
Fuentes
- ASME B16.5, Pipe Flanges and Flanged Fittings: NPS 1/2 through NPS 24
- ASME B16.47, Large Diameter Steel Flanges: NPS 26 through NPS 60
- ASME B16.20, Metallic Gaskets for Pipe Flanges
- ASME B31.3, Process Piping (flange selection and limitations)
- ASTM A105/A105M, Carbon Steel Forgings for Piping Applications
- Engineering ToolBox, ASME B16.5 flange pressure-temperature ratings